-
-
-
О компании
-
Партнерам

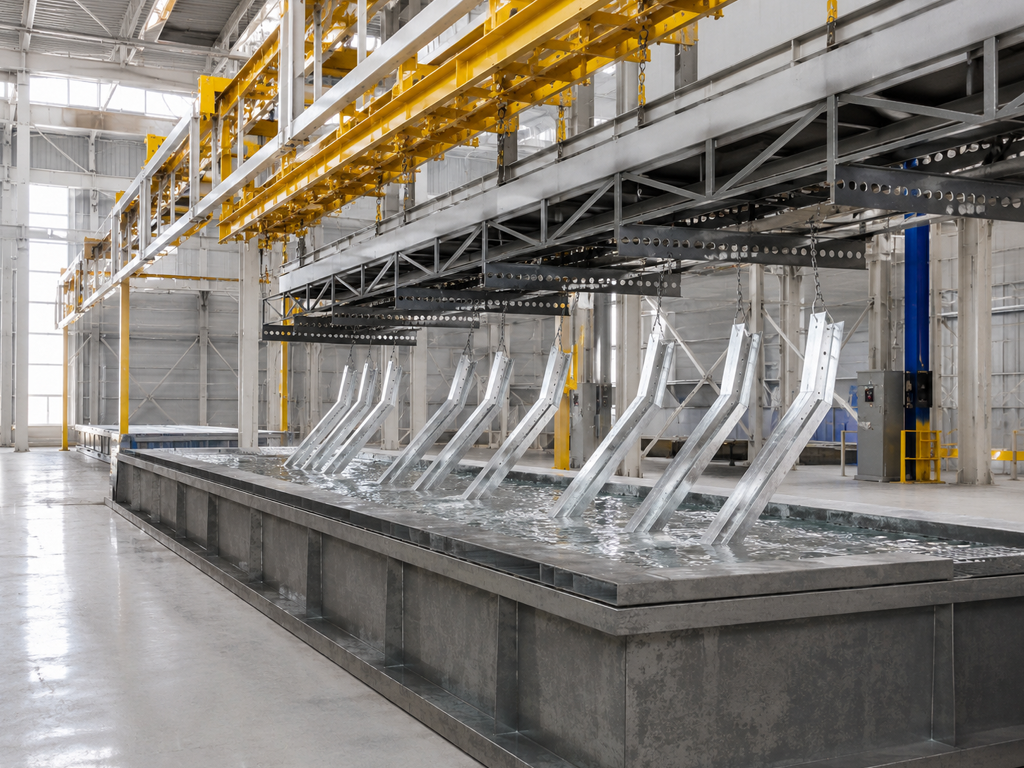
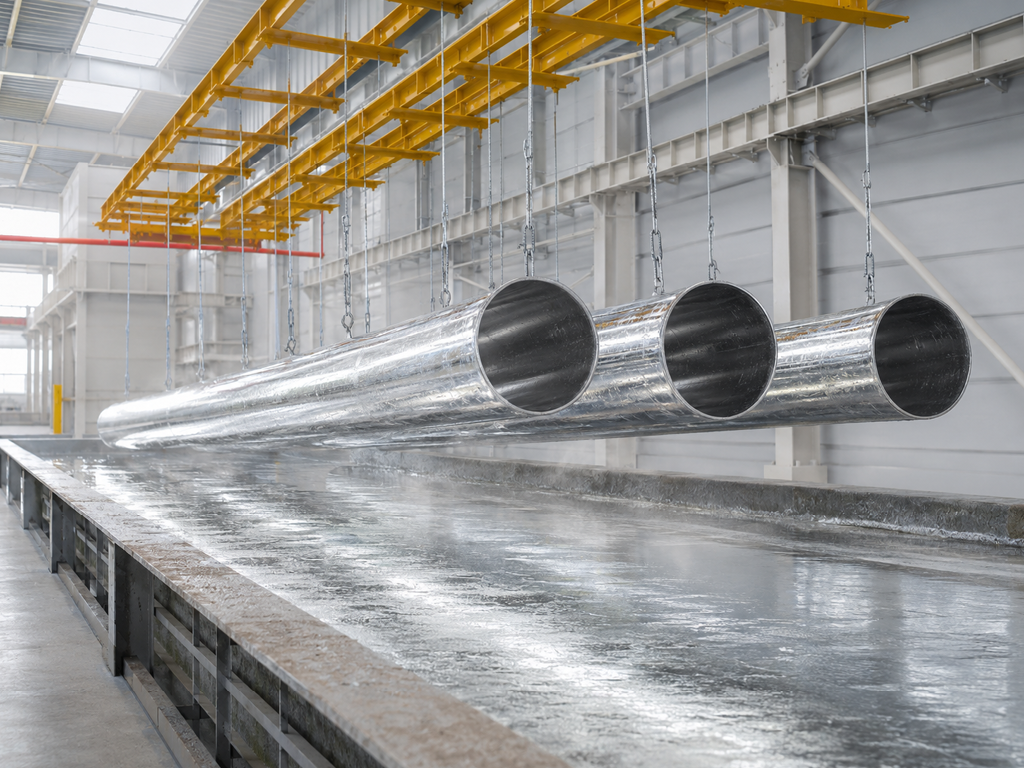
Горячее цинкование металлоконструкций представляет собой наиболее эффективный, технологичный и долговечный метод антикоррозийной защиты стальных изделий различного назначения. Процесс заключается в погружении подготовленных металлических элементов в ванну с расплавленным цинком при температуре около +450 °C. В результате физико-химической реакции на поверхности стали формируется прочный железо-цинковый сплав, покрытый внешним слоем чистого цинка, обеспечивающий двойную защиту: барьерную (механическую) и электрохимическую (протекторную).
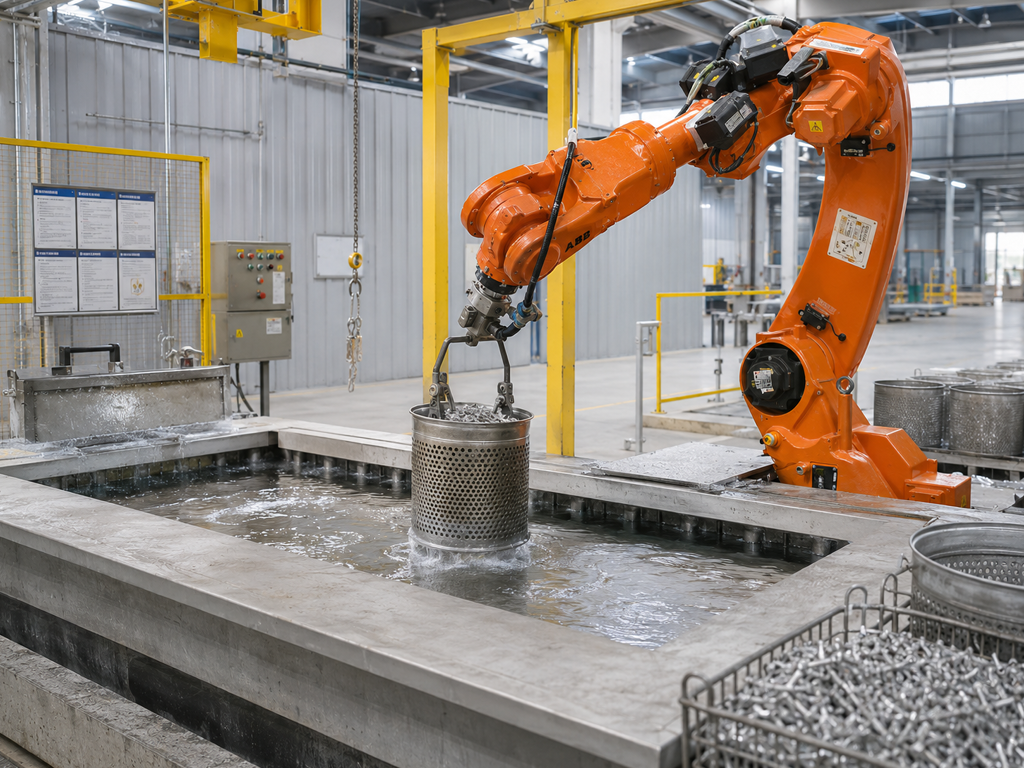
Производственные мощности DoorHan в Узбекистане оснащены современным высокотехнологичным оборудованием, позволяющим выполнять обработку как крупногабаритных строительных и промышленных металлоконструкций, так и небольших крепежных или фасонных элементов. Технологический процесс полностью соответствует требованиям международным и национальным стандартам качества (ГОСТ 9.307-89), обеспечивая равномерную толщину покрытия и абсолютную адгезию защитного слоя.
Для достижения максимальной адгезии и долговечности защитного покрытия процесс цинкования на заводе DoorHan включает полный цикл предварительной подготовки и последующей обработки:
1. Обезжиривание и промывка
Удаление со страницы металла консервационных смазок, технологических масел и химических загрязнений в специализированных технологических ваннах.
2. Травление и нейтрализация
Очистка металлоконструкций от ржавчины, окалины и оксидных пленок в растворе ингибированной соляной кислоты с последующей промывкой технической водой.
3. Флюсование
Нанесение на подготовленную поверхность металла сложного солевого раствора (хлорид аммония и хлорид цинка). Флюсование предотвращает повторное окисление стали перед погружением и обеспечивает идеальное смачивание расплавленным цинком.
4. Сушка и предварительный нагрев
Прогрев изделий в специальной сушильной камере для испарения влаги, что предотвращает термический шок и разбрызгивание цинка при погружении.
5. Погружение в ванну цинкования
Погружение металлоконструкций в расплав цинка чистотой 99,995%. Время выдержки и скорость извлечения строго контролируются автоматикой для формирования равномерного слоя заданной толщины.
6. Охлаждение и контроль качества
Охлаждение изделий на воздухе или в специальной ванне, с последующим выборочным и сплошным контролем толщины покрытия магнитно-измерительными приборами и визуальной оценкой качества.
Параметр / Критерий |
Значение / Характеристика |
Применяемый стандарт |
ГОСТ 9.307-89, ISO 1461 |
Толщина цинкового покрытия |
От 40 до 200 мкм (в зависимости от марки стали и толщины металла) |
Срок антикоррозийной защиты |
От 30 до 50+ лет (в зависимости от агрессивности среды) |
Чистота цинкового расплава |
Марка Ц0 / Ц1 (содержание Zn не менее 99,995%) |
Температура расплава |
+440 °C ... +460 °C |
Типы обрабатываемых сталей |
Углеродистые, низколегированные, горячекатаные и холоднокатаные |